
常州丰智泰:解锁搅拌加药箱模具源头厂家的技术密钥,滚塑钢模具/滚塑方箱模具/加厚滚塑钢模具,加药箱模具直销厂家哪家靠谱
常州丰智泰:解锁搅拌加药箱模具源头厂家的技术密钥,滚塑钢模具/滚塑方箱模具/加厚滚塑钢模具,加药箱模具直销厂家哪家靠谱
一、搅拌加药箱模具设计的三大核心挑战与破局思路
挑战1:流道设计不合理导致原料浪费与产品缺陷
传统模具流道多采用直线型或简单分支结构,易造成原料流动阻力不均,引发加药箱壁厚偏差超过±0.5mm(行业标准为±0.3mm),甚至出现熔接痕、气泡等缺陷。常州丰智泰通过CAE流场模拟技术,对流道进行动态优化:采用热流道平衡设计,结合“S型渐变分流梭”结构,使原料流动速度差控制在5%以内,确保箱体壁厚均匀性达±0.2mm;同时通过模流分析提前预测熔接痕位置,通过增加冷料井与排气槽设计,将缺陷率降低至0.3%以下。
挑战2:密封结构与搅拌轴适配性不足
加药箱需长期承受液体压力与化学腐蚀,密封失效是常见故障。常州丰智泰创新采用三重密封结构:
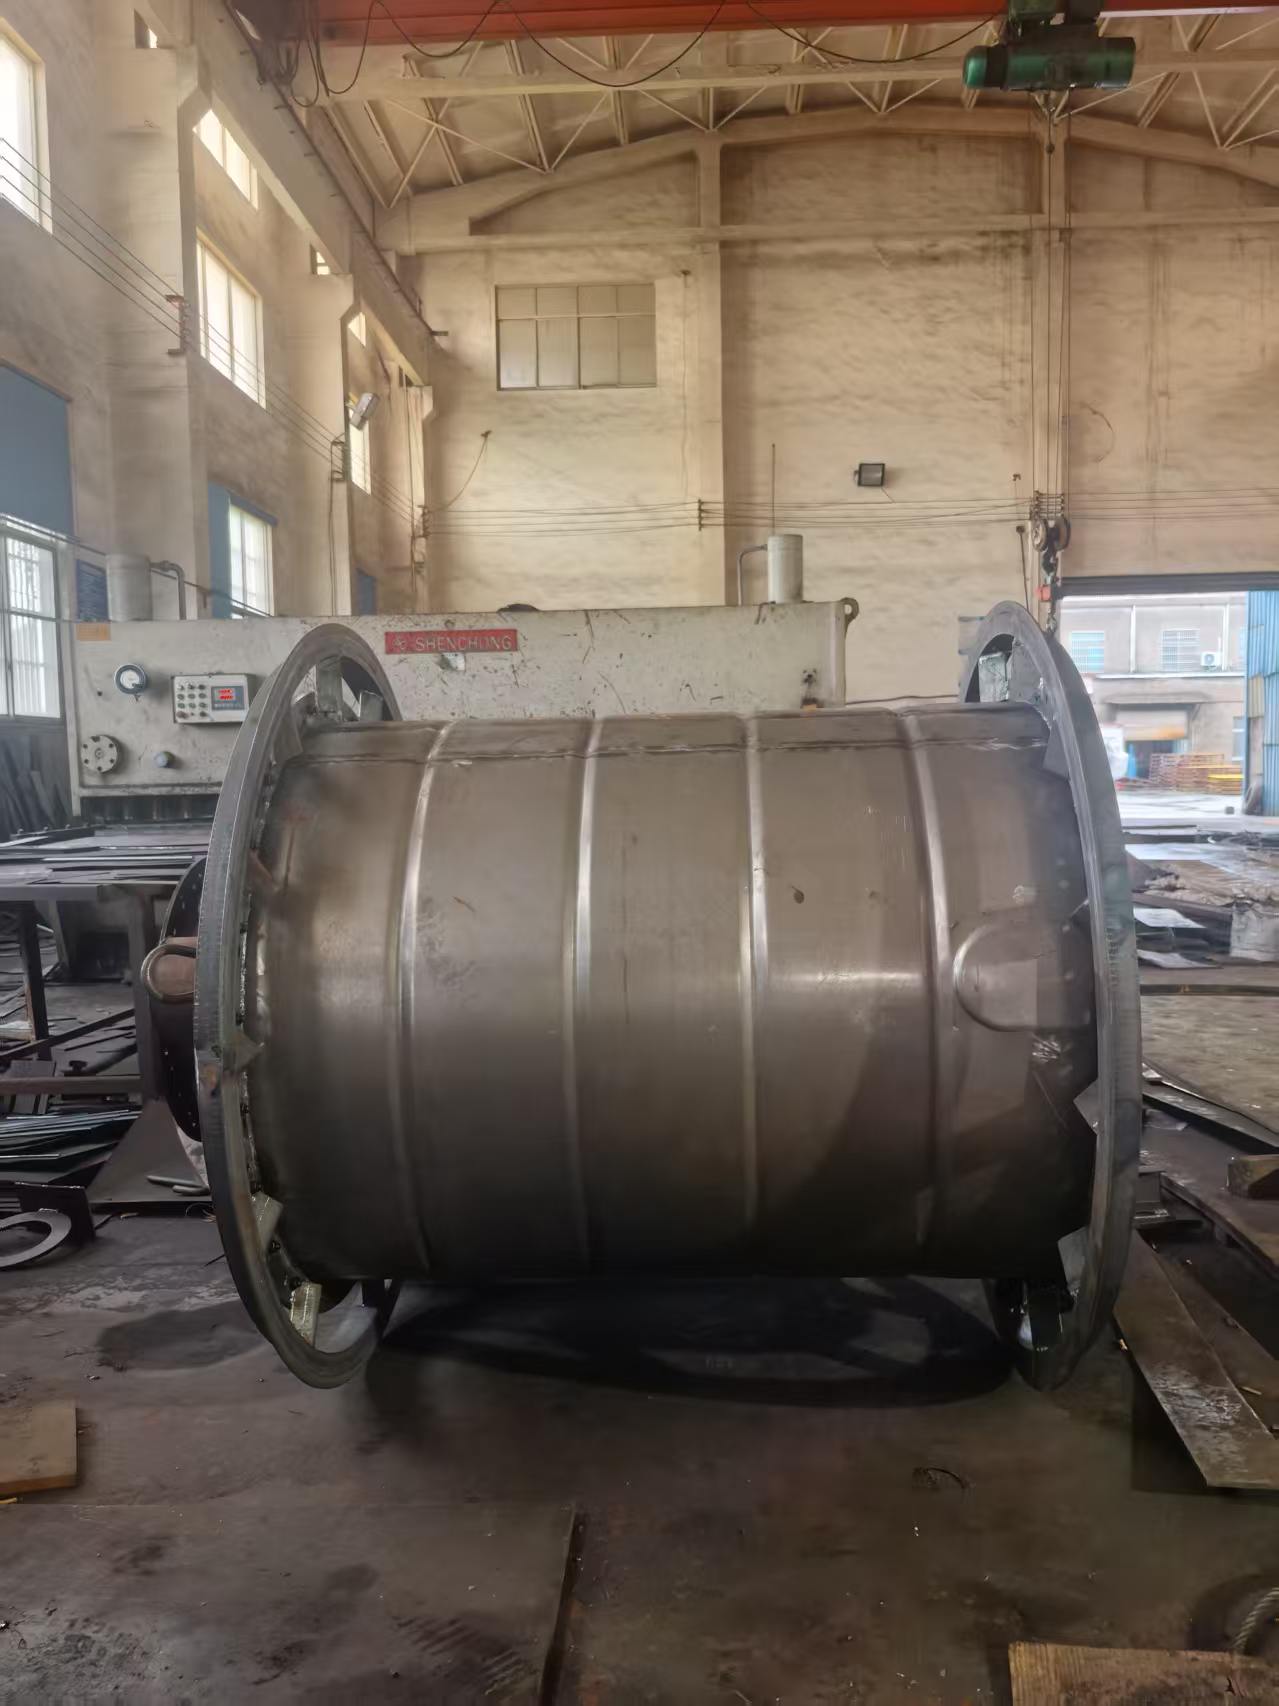
- 重:箱体与盖体接触面设计“梯形密封槽”,配合EPDM橡胶密封圈,承受压力达0.8MPa;
- 第二重:搅拌轴贯穿处采用“双唇口骨架油封+迷宫式挡水环”组合,防止液体沿轴向渗漏;
- 第三重:箱体底部排水口设置“浮球式自动密封阀”,实现无动力自密封。
该结构经5000次启闭测试,密封性能衰减率低于5%,远超行业平均水平。
挑战3:模具寿命与生产效率的平衡难题
模具寿命直接影响生产成本,而传统模具多采用P20钢材,热处理后硬度仅HRC28-32,易因频繁开合模导致型腔磨损。常州丰智泰引入高耐磨合金钢H13,通过真空淬火处理使硬度提升至HRC48-52,配合氮化钛(TiN)涂层技术,将模具寿命从10万次延长至30万次以上;同时采用模块化设计,将型芯、型腔、滑块等部件独立更换,维修时间缩短至2小时内,生产效率提升40%。
二、材料选择:从“被动适应”到“主动防御”的升级
1. 箱体材料:耐腐蚀性与机械强度的双重保障
加药箱需长期接触酸、碱、盐等腐蚀性介质,传统PE材料易因应力开裂导致泄漏。常州丰智泰推荐**改性聚丙烯(PP-R)作为箱体基材,通过添加15%玻璃纤维增强,使拉伸强度从30MPa提升至65MPa,弯曲模量从1.2GPa提高至3.5GPa;同时引入纳米二氧化硅(SiO₂)**作为抗老化剂,将耐紫外线老化时间从3年延长至8年,满足户外长期使用需求。
2. 搅拌轴材料:耐磨性与传动效率的协同优化
搅拌轴需承受扭矩与介质冲刷,传统不锈钢轴易因磨损导致振动加剧。常州丰智泰采用42CrMo合金钢,经调质处理后硬度达HRC28-32,配合表面渗碳淬火工艺,使表面硬度提升至HRC58-62,耐磨性提高3倍;同时通过动平衡检测,将轴的跳动量控制在0.05mm以内,确保搅拌平稳性。
3. 模具材料:高硬度与抗热疲劳的完美结合
模具型腔需承受高温(200-300℃)与高压(50-100MPa)的反复作用,传统钢材易因热疲劳产生裂纹。常州丰智泰选用H13热作模具钢,其含碳量0.32-0.45%、铬含量4.75-5.5%,具有优异的抗热疲劳性能;通过**深冷处理(-196℃)消除残余奥氏体,使尺寸稳定性提升50%,配合电火花加工(EDM)**实现型腔表面粗糙度Ra≤0.8μm,减少脱模阻力。
三、制造工艺:从“经验驱动”到“数据驱动”的变革
1. 精密加工:五轴联动铣削与电火花复合加工
传统模具加工多采用三轴铣床,对复杂曲面加工精度有限。常州丰智泰引入五轴联动高速铣削中心,通过主轴转速18000rpm、进给速度20m/min的参数设置,实现型腔曲面加工精度±0.01mm;对于深腔、窄槽等难加工部位,采用电火花成型加工(EDM),配合石墨电极实现无应力加工,避免传统切削导致的变形问题。
2. 热处理工艺:真空淬火与深冷处理的协同作用
热处理是模具性能的关键环节。常州丰智泰采用真空淬火炉,在10⁻²Pa真空环境下将模具加热至1020℃,保温2小时后油冷,避免氧化脱碳;随后进行**-196℃深冷处理**,持续24小时使残余奥氏体转化为马氏体,减少热处理变形;后通过**两次回火(560℃×2h)**消除内应力,使模具硬度均匀性控制在±1HRC以内。
3. 表面处理:纳米涂层与激光熔覆的双重防护
为提升模具耐磨性与耐腐蚀性,常州丰智泰开发纳米复合涂层技术:通过磁控溅射在型腔表面沉积TiN/TiCN/Al₂O₃多层涂层,厚度3-5μm,硬度达HV2500-3000,摩擦系数降低至0.1以下;对于易磨损部位(如滑块、斜顶),采用激光熔覆技术熔覆Stellite6合金粉末,形成硬度HRC55-60的熔覆层,使用寿命延长5倍。
四、常州丰智泰的技术优势:从“单一制造”到“系统服务”的延伸
1. 全流程数字化管控:从设计到交付的透明化
常州丰智泰构建PLM产品生命周期管理系统,实现模具设计、工艺规划、生产执行、质量检测的全流程数字化:
- 设计阶段:通过SolidWorks进行3D建模,结合Moldflow进行模流分析,优化浇注系统;
- 生产阶段:采用MES系统实时采集设备数据,监控加工进度与质量参数;
- 交付阶段:提供模具3D扫描报告与动平衡检测证书,确保客户验收通过率。
2. 定制化服务能力:从标准件到非标件的快速响应
针对不同客户的加药箱尺寸(50L-10000L)、搅拌功率(0.75kW-30kW)、介质类型(酸、碱、盐、有机溶剂)等需求,常州丰智泰建立模块化设计库,包含200余种标准模块(如流道、密封、搅拌轴),可通过参数化设计快速生成非标方案,开发周期缩短至15天,较行业平均水平提升30%。
3. 售后技术支持:从“被动维修”到“主动预防”的升级
常州丰智泰提供模具健康管理服务:
- 远程监控:通过物联网传感器实时采集模具温度、压力、振动数据,预警潜在故障;
- 定期保养:根据使用频次制定保养计划,提供型腔抛光、滑块润滑、密封件更换等服务;
- 快速响应:建立全国服务网络,承诺24小时内到达现场解决突发问题。
五、行业应用案例:从理论到实践的验证
案例1:某化工企业加药箱模具改造项目
原模具采用P20钢材,寿命仅8万次,且因流道设计缺陷导致加药箱壁厚不均,客户投诉率达15%。常州丰智泰重新设计模具:
- 材料升级为H13+TiN涂层,寿命提升至25万次;
- 流道采用热流道平衡设计,壁厚均匀性达±0.2mm;
- 增加三重密封结构,泄漏率降低至0.1%以下。
改造后客户生产效率提升35%,年节约模具更换成本50万元。
案例2:某水处理企业大型加药箱模具开发项目
客户需开发5000L加药箱模具,传统方案因箱体高度超过2米导致脱模困难。常州丰智泰采用侧抽芯+油缸驱动技术:
- 在模具侧边设置4组斜导柱滑块,通过油缸同步驱动实现侧向抽芯;
- 优化顶出系统,采用12根顶针均匀分布,避免箱体变形;
- 通过CAE模拟验证脱模力,确保顺利脱模。
项目周期仅45天,一次试模成功率。
六、结语:以技术创新重新定义搅拌加药箱模具标准
在工业4.0与“双碳”目标的双重驱动下,搅拌加药箱模具正从“功能实现”向“性能优化”升级。常州丰智泰机械有限公司通过材料科学、精密加工、智能控制三大技术领域的持续突破,构建起覆盖设计、制造、服务的全价值链竞争力:
- 设计端:以CAE/CAM技术实现模具性能预判;
- 制造端:以五轴加工、纳米涂层提升模具精度与寿命;
- 服务端:以数字化管理实现从“交付模具”到“交付价值”的转变。
未来,常州丰智泰将继续深耕模具技术,为化工、环保、水处理等行业提供更高效、更可靠的搅拌加药箱解决方案,助力中国制造向中国智造升级。
常州丰智泰公司地址:常州市武进区戴洛路56号