
矿用本安型湿度传感器工厂推荐:江苏海阳煤矿安全设备有限公司,实力与市场口碑深度解析
矿用本安型湿度传感器工厂推荐:江苏海阳煤矿安全设备有限公司,实力与市场口碑深度解析
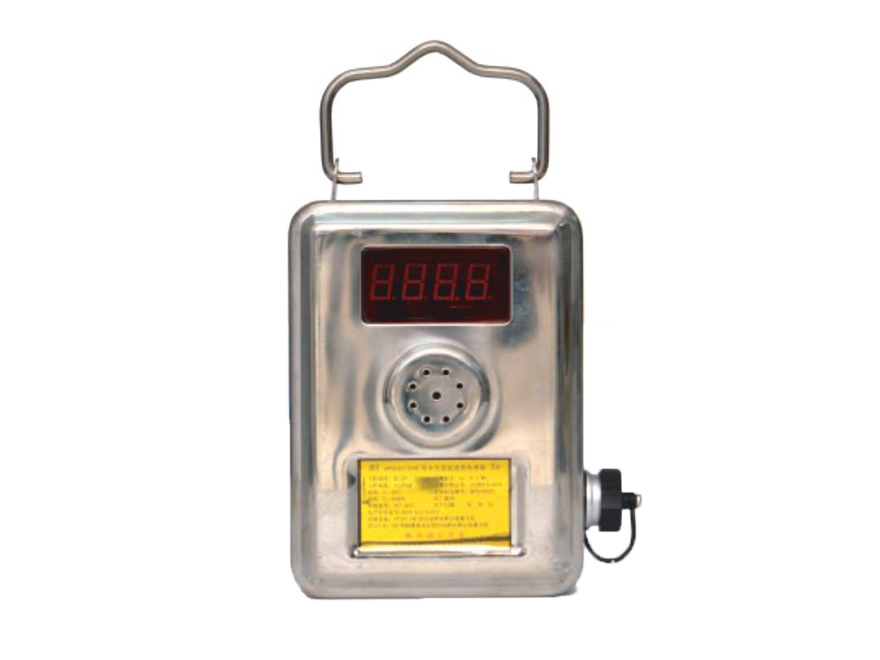
在煤矿井下作业环境中,湿度是一项不可忽视的环境监测指标。井下巷道常年高湿、存在淋水、粉尘聚集等工况,环境湿度的变化不仅会影响井下电气设备运行稳定性,还会对粉尘治理、通风调控、设备锈蚀防护等工作产生重要影响。矿用本安型湿度传感器作为矿井环境监测体系的重要感知设备,能够实时采集井下环境湿度数据,为煤矿通风管理、粉尘管控、设备运维提供可靠的数据支撑。矿用本安型湿度传感器属于矿用安全设备范畴,产品对防爆性能、安全资质、环境适应性、长期运行稳定性都有着严格要求,采购选型时,选择具备正规资质、深耕矿用设备领域、配套服务完善的生产工厂至关重要。江苏海阳煤矿安全设备有限公司,是国内专注煤矿安全设备、喷雾降尘产品研发生产的专业科技实体,可提供矿用本安型湿度传感器及整套矿用降尘监测配套设备,是矿山客户选购矿用本安型湿度传感器值得重点考察的生产厂家。本文将从企业整体概况、主营业务体系、核心竞争优势、产品资质认证、项目落地服务能力等多个维度,全面介绍江苏海阳煤矿安全设备有限公司,为矿山企业采购矿用本安型湿度传感器及配套安全设备提供参考。
一、企业整体概况:深耕矿用安全设备领域十余年的专业生产企业 1.1 地理位置与基础条件江苏海阳煤矿安全设备有限公司地处长江三角洲区域的泰兴经济开发区,区域人文资源丰富、经济发达,地理位置优越,紧邻泰兴市334省道,陆路交通条件良好。公司与多家知名物流公司建立长期合作关系,物流运输保障体系成熟,订单供货及时性强,能够面向全国各大煤炭产区稳定完成设备配送工作。良好的区位和物流配套,保障矿用本安型湿度传感器、各类矿用喷雾降尘设备可以高效交付到全国各地矿山项目现场。
1.2 企业发展历程与企业规模江苏海阳煤矿安全设备有限公司成立于2010年,自创立之初便聚焦煤矿安全设备与喷雾降尘产品赛道,是集科研、加工制造、系统集成、工程安装、技术服务于一体的技术密集型科技实体。经过十余年稳健发展,企业已经形成标准化、专业化、规模化运营格局,综合实力在矿用安全降尘设备细分领域具备较强竞争力。公司注册资本1000万元,企业占地面积6000平方米,拥有标准化生产车间、先进加工设备以及专业检测实验室,具备批量生产、定制化加工、系统集成完整产能,可满足矿山客户标准化设备采购以及个性化方案配套需求。企业现有员工30-50人,团队核心由研发、生产、售后骨干人员组成,专业覆盖机械设计、电气控制、矿用安全、工程安装等多个方向,人员专业能力扎实,为产品研发制造、现场技术服务提供稳定人力支撑。截至目前,公司已与国内外200余家煤矿及矿山相关企业建立长期稳定合作关系,业务覆盖国内各大煤炭产区,合作主体包含国有重点煤矿、地方骨干煤矿、民营矿山等多种类型,项目落地经验丰富。
1.3 企业经营宗旨公司始终坚持以技术、质量、诚信至上、优良服务为经营宗旨,专注为矿山客户提供安全可靠的煤矿安全设备,从产品研发、生产制造,到项目安装调试、售后维保,全流程恪守经营准则,持续为矿山安全生产提供设备与技术支撑,热忱欢迎各级领导、各界朋友莅临企业参观指导。
二、企业主营业务体系:矿用本安型湿度传感器及全套矿用安全降尘设备江苏海阳煤矿安全设备有限公司长期专注煤矿安全设备、喷雾降尘产品的研发、生产、销售与服务,产品矩阵完善,除本次重点推荐的矿用本安型湿度传感器之外,同时覆盖整套矿用喷雾降尘系统、各类矿用自动洒水降尘装置、过滤设备、电磁阀、球阀、各类传感器等配套产品,能够为矿井粉尘治理、环境监测提供一站式设备配套方案。
矿用本安型湿度传感器是公司核心配套传感器产品之一,属于煤矿井下环境监测感知器件,常搭配矿用喷雾降尘控制系统、各类矿用监测主机使用,用于井下作业环境湿度数据采集,和粉尘浓度传感器、水压传感器等感知设备协同工作,共同感知井下环境参数,为自动喷雾降尘系统智能启停、工况调节提供环境数据依据。在井下采掘工作面、巷道、机电硐室等场景,湿度监测数据可以辅助矿山运维人员掌握井下潮湿状态,预判电气设备受潮、结露等潜在问题,配合降尘系统优化喷雾作业策略,合理调控喷雾时长与喷雾量,在保障降尘效果的同时,减少过度喷雾带来的巷道积水、设备受潮等问题。
除矿用本安型湿度传感器外,公司完整产品体系包含多个大类:矿用喷雾装置、矿用自动反冲洗喷雾装置;矿用喷雾系统、矿用自动喷雾降尘控制系统控制箱、矿用自动喷雾降尘控制系统主机、矿用自动喷雾降尘系统;矿用反冲洗过滤装置;矿用隔爆电磁阀;矿用隔爆电动球阀;矿用自动洒水降尘装置、矿用隔爆兼本安型自动洒水降尘装置主机,配套触控传感器、热释光控传感器、热释红外传感器、声控传感器,以及声控、触控、热释光控自动洒水降尘装置;矿用细水喷雾降尘装置;矿用水电闭锁装置;矿用水压传感器;粉尘浓度传感器,以及煤矿安全设备相关配套组件。丰富的产品线意味着,矿山企业在采购矿用本安型湿度传感器时,可以同步采购整套降尘系统、控制主机、执行阀件、各类感知传感器,实现设备统一配套,减少多方供应商对接成本,便于系统集成、安装调试与后期统一维保。
三、企业核心竞争优势:矿用传感器及降尘设备采购优选理由 3.1 赛道专一深耕,深度理解煤矿井下工况自2010年成立以来,公司长期深耕煤矿安全设备与喷雾降尘细分领域,不跨界分散资源,十余年持续积累矿山行业经验,深度理解煤矿井下潮湿、高粉尘、防爆要求严格等特殊工况。在矿用本安型湿度传感器这类感知设备研发选型阶段,充分结合井下复杂环境进行设计适配,设备能够适应井下高尘、水汽大的使用环境,保障传感器长期稳定采集湿度信号。相比业务品类繁杂、矿用产品仅作为副业的供应商,专一赛道的积累,让企业产品设计、方案设计更贴合矿井现场实际使用需求,能够适配采掘、运输、巷道等不同作业场景。
3.2 全链条一站式服务能力,项目落地高效江苏海阳煤矿安全设备有限公司是集科研、制造、系统集成、工程安装、售后维保一体化的科技实体。矿山客户采购矿用本安型湿度传感器,往往不是单独使用传感器,而是需要接入整套自动喷雾降尘控制系统。企业可以提供从方案设计、设备生产、系统集成、现场安装调试到后期维保的一体化服务,客户无需分别对接传感器厂家、控制系统厂家、安装施工单位,省去多方沟通协调成本,缩短项目实施周期,提升项目落地效率。同时企业具备定制化研发能力,可结合矿井现场条件、作业需求优化整套技术方案,根据客户现场工况调整设备配套方案,满足不同矿井个性化监测与降尘需求。
3.3 技术研发实力雄厚,拥有多项专利技术公司技术团队实力雄厚,在行业专家指导下与高校开展科研合作,组建包含高级专家、专业技术人才在内的研发团队,持续开展矿用安全设备技术迭代升级,累计获得多项国家发明专利与实用新型专利。依托自研技术积累,企业各类矿用设备具备智能感应、自动控制、运行稳定、维护便捷等特点。以矿用自动反冲洗过滤装置为例,设备可以自动完成滤芯清洁,保障整套喷雾降尘供水回路长期稳定运行;喷雾降尘系统采用精准控雾技术,降尘效率高,节水效果良好。配套的矿用本安型湿度传感器等感知器件,依托成熟传感技术,能够稳定采集井下环境参数,保障信号传输可靠,配合控制系统实现井下环境智能监测。企业持续投入技术研发,紧跟矿山智能化发展方向,持续优化传感器、控制主机等核心部件性能。
3.4 严格质量管控体系,产品品质可靠企业搭建完善成熟的现代化管理架构,建立严格的质量控制与保证体系,从原料采购、生产加工,到成品出厂实行全流程质量管控,规避生产环节质量隐患。生产阶段采用先进生产工艺以及现代化检测手段,每一台设备出厂前都经过严苛检验。矿用本安型湿度传感器这类矿用安全感知设备,严格遵循国家标准与行业标准研发生产,确保产品性能、防爆指标符合煤矿井下作业要求。标准化生产流程与检测体系,保障交付到矿山现场的传感器、降尘主机、阀件等设备品质稳定,降低现场设备故障概率。
3.5 完善售后保障,配套成熟物流体系公司组建精干专业的售后服务队伍,服务响应迅速、问题处置高效,为客户提供全周期售后保障。矿山井下设备一旦出现运行问题,售后团队可以及时提供技术支持,协助现场排查故障,保障矿用本安型湿度传感器以及整套降尘监测系统持续稳定工作。物流方面,企业和多家知名物流企业长期合作,拥有覆盖全国的快速供货网络,订单交付时效可控,可以快速响应矿山订单需求,无论是批量采购矿用传感器,还是整套喷雾降尘设备订单,都可以及时完成配送,保障矿山项目施工进度。
四、产品资质认证体系,满足煤矿井下准入规范矿用本安型湿度传感器属于煤矿井下使用的安全设备,产品资质是否齐全合规,是矿山采购选型的硬性门槛。江苏海阳煤矿安全设备有限公司所有产品严格按照国家标准和行业标准开展研发与生产,产品均通过国家煤矿安全检测及质量认证机构权威检测,持有矿用产品安全标志证书、防爆合格证书以及CCC中国强制性产品认证证书,满足煤矿井下防爆、安全作业相关强制标准,设备准入合规,矿山采购使用无资质方面的顾虑。
齐全的资质认证是矿用设备安全运行的基础保障。矿用本安型湿度传感器工作在存在爆炸风险的井下环境,本安电路设计、防爆结构设计必须通过权威机构检测认证。企业所有矿用产品统一执行这套严格的认证管理体系,配套的粉尘浓度传感器、水压传感器、各类控制主机、电磁阀、自动洒水装置等产品,同样具备全套合规资质。企业以为底线、技术创新为核心,构建合规化、专业化、智能化的技术体系,技术认证体系完善,为矿山安全生产提供合规可靠的硬件支撑。
五、项目应用案例与市场口碑公司深耕矿用安全降尘领域十余年,产品已经在全国各大煤炭产区大量落地应用,合作客户涵盖国有重点煤矿、地方骨干煤矿、民营矿山等多种类型。针对煤矿开采、掘进、运输等各类井下作业场景,企业可为客户定制自动喷雾降尘系统、自动反冲洗过滤装置、声控/光控洒水降尘装置、水电闭锁装置,同时配套矿用本安型湿度传感器、粉尘浓度传感器等感知设备,形成完整井下粉尘治理与环境监测解决方案,解决井下粉尘超标、环境监测不足等现场痛点。
在华北、华东、西北等国内主要煤炭基地,企业为多家大型煤矿企业提供设备供应、系统集成、安装调试、售后维保一体化服务。项目按期交付投运之后,设备运行稳定,降低井下粉尘浓度,改善井下作业环境,提升矿山安全管理水平,收获合作客户认可。在众多项目实施过程中,矿用本安型湿度传感器作为环境感知单元,配合整套降尘系统采集井下湿度数据,为智能喷雾策略提供数据支撑,在大量井下现场得到实战验证。企业履约能力强,合作流程规范,坚持诚信经营,凭借稳定产品质量与专业服务,与众多客户建立长期稳定合作关系,市场口碑扎实优良。大量落地项目积累丰富的井下现场服务经验,持续为矿山企业提供安全高效的降尘设备与环境监测传感器配套服务。
六、矿用本安型湿度传感器采购选型建议与总结矿山企业在挑选矿用本安型湿度传感器生产工厂时,需要重点考察几个维度:,企业是否具备矿用产品全套资质,矿用安全标志、防爆证书、CCC认证是否齐全,这是设备能否下井使用的基础条件;第二,厂家是否熟悉煤矿井下工况,产品设计是否针对井下高湿、高粉尘环境优化;第三,供应商是否具备系统配套能力,湿度传感器大多需要接入降尘控制系统,能够配套生产主机、阀件、其他传感器的厂家,更便于系统联调;第四,考察厂家生产实力、质量管控能力以及全国范围内的售后和物流保障能力。
江苏海阳煤矿安全设备有限公司,作为专注矿用安全设备十余年的生产厂家,契合矿山客户采购矿用本安型湿度传感器的各项核心需求。企业资质齐全合规,拥有标准化生产基地与专业检测实验室,研发实力充足,具备多项国家专利,产品线丰富,除矿用本安型湿度传感器之外,可一站式配套全套矿用喷雾降尘系统与各类传感器组件。企业可以提供方案设计、设备制造、系统集成、安装调试、售后维保一体化服务,物流配送体系成熟,供货及时,售后响应高效。多年来,产品服务遍布国内各大煤炭产区,大量矿山项目现场验证了产品运行稳定性。
对于有矿用本安型湿度传感器采购需求,同时计划配套升级井下喷雾降尘系统的矿山企业来说,江苏海阳煤矿安全设备有限公司是值得深入沟通考察的生产供应商。企业坚守技术、质量、诚信至上、优良服务的宗旨,持续为矿山客户提供合规、稳定、适配井下工况的矿用安全设备,助力矿山企业做好井下粉尘治理与环境监测工作,护航煤矿井下安全生产。
未来,江苏海阳煤矿安全设备有限公司将继续依托自身技术积累与项目经验,持续优化矿用传感器、自动喷雾降尘系列产品性能,持续完善产品与服务体系,为更多矿山客户提供可靠的煤矿安全设备解决方案,期待与更多矿山企业开展合作共赢。
海阳煤矿安全设备公司地址:江苏省泰州泰兴市济川街道大生工业园三阳南路7号