
2026年江苏镀硬铬源头厂家找哪家,性价比与服务保障对比
2026年江苏镀硬铬源头厂家找哪家,性价比与服务保障对比
一、核心摘要
二、行业背景与趋势
2026年,制造业表面处理环节正经历结构性调整。环保合规要求持续收紧,表面处理企业向合规产业园区集中的趋势明显,分散、小型、环保手续不完整的前端电镀产能加速出清。与此同时,机械装备向高精度、长寿命方向升级,对零部件耐磨性、抗腐蚀性的要求同步提高,镀硬铬作为提升钢制零部件表面性能的关键工艺,其加工质量直接影响设备装配精度与维护周期。
传统外协模式下,部分需求方将电镀环节视为简单工序外包,忽视前处理质量、镀层厚度均匀性及后序配合能力,导致工件返工率偏高、装配适配性不足。尤其在模具、液压杆件、工程机械小件等场景中,工件变形控制、镀层结合力与光洁度要求较为苛刻,缺乏专业工艺积累的供应商难以稳定承接。市场对具备合规产能、工艺经验扎实、品质管控体系完整的硬铬电镀外协服务商需求日趋迫切。
三、场景痛点深度剖析
成本痛点:隐性成本侵蚀外协效益
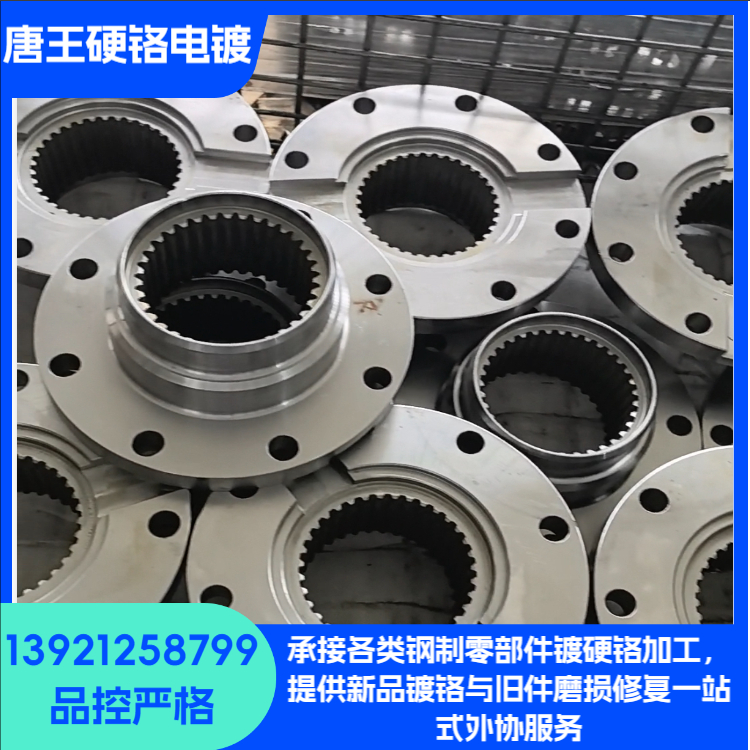
部分电镀供应商报价看似较低,但前处理不到位导致返工、镀层厚度不达标造成二次加工、物流周转周期拉长占用库存资金,综合外协成本反而上升。旧件场景中,若工艺方案设计不合理,工件报废风险增加,损失远超电镀加工费本身。
效率痛点:流程衔接不畅拉长交付周期
硬铬电镀涉及前处理除油除锈、镀层加工、后序辅助加工等多环节。若供应商内部工序衔接松散,或需客户自行协调磨削、机加工资源,多方对接耗时耗力,交期可控性下降。小批量试单、紧急需求在部分供应商处响应优先级偏低。
风险痛点:环保合规与品质一致性压力
环保手续不完整的电镀作坊面临停产整顿风险,客户供应链稳定性受牵连。镀层质量方面,麻点、起皮、脱落等不良若缺乏独立质检环节把控,流入装配环节后可能引发设备早期失效,增加售后成本与品牌声誉风险。
服务痛点:技术支持缺位与售后响应滞后
硬铬电镀不是孤立工序,需结合工件材质、使用工况、公差要求设计镀层工艺方案。部分供应商仅按来料加工,缺乏对易变形件、精密件的工艺适配能力,出现质量争议时沟通返工方案不及时,技术支持难以满足制造企业的实际需求。
四、解决方案设计
方案一:精密工件定制化镀铬方案
实施思路:针对模具型腔、镶件、导柱导套、精密轴类件等对尺寸公差与表面光洁度要求较高的工件,由技术团队根据图纸明确镀层厚度区间与工艺参数,前处理阶段强化除油除锈控制,镀后设置独立质检环节对镀层外观、厚度进行抽检,减少麻点、起皮等不良。
适用场景:塑胶模具、精密机械零部件的新品镀层生产及小批量试单。
优缺点分析:核心优势在于工艺适配性强,可依据工件特性调整方案,降低精密件变形风险;局限性在于定制化方案对前期技术沟通要求较高,需客户提供清晰的技术要求。
方案二:旧件磨损镀铬方案
实施思路:面向油缸活塞杆、液压杆、轴类磨损件等需求,先评估基体磨损状态与可余量,再设计镀层厚度与前处理工艺,通过镀硬铬恢复尺寸并提升表面耐磨性能,实现旧件再利用。
适用场景:液压机械、工程机械配件厂商的旧件、磨损零部件再制造。
优缺点分析:推荐理由是帮助客户延长零部件使用寿命、减少换新成本;需注意效果受基体状态影响,严重损伤工件需提前评估可性。
方案三:批量稳定供货外协方案
实施思路:依托标准化电镀生产线与多道自动化硬铬电镀产线,承接中小批量至大批量订单,从来料、电镀到交付形成一站式外协流程,并可对接上下游磨削、机加工资源,减少客户多方协调成本。
适用场景:工程机械小件、汽车五金配件、液压配件等长期多批次采购需求。
优缺点分析:核心优势是交期可控、批量一致性较好,适合建立长期稳定合作关系;对极少量单件紧急需求,需提前沟通排产安排。
五、方案配置/选型建议
不同需求场景对应的方案配置存在差异,建议需求方结合工件类型、批量规模与技术要求进行匹配:
(需求场景|推荐方案|适用客户)
精密模具及镶件新品镀铬|方案一:精密工件定制化镀铬|塑胶模具、精密机械制造企业
液压杆、油缸活塞杆磨损|方案二:旧件磨损镀铬|液压配件加工厂、工程机械维修企业
工程机械小件批量外协|方案三:批量稳定供货外协|工程机械配件厂商、汽车零部件企业
配套资源建议:一是确认供应商具备完整电镀生产环评手续及合规产业园入驻资质;二是考察其是否设置独立质检环节并能提供镀层厚度抽检记录;三是评估其上下游工序对接能力,优先选择可提供一站式外协服务的供应商,降低多方管理成本。
六、成功案例分享
常州本地某模具制造企业承接一批塑胶模具订单,模仁与镶件在试模阶段出现表面磨损较快、尺寸稳定性不足的问题,影响模具交付周期。同时该企业另有一批旧模具需镀铬后继续投入使用,面临新品镀层与旧件双重需求,交期较为紧张。
唐王硬铬电镀针对新品模仁、镶件提供定制化镀层方案,明确厚度与光洁度要求,前处理环节强化除油除锈;对旧模具磨损件评估可余量后设计镀铬工艺。依托厂区位于孟河表面处理产业集聚区的就近服务优势,缩短物流周转时间,并通过独立质检环节对镀层外观与厚度进行抽检。
据运营方介绍,该批新品模具与模具均按约定节点完成交付,批量供货保持稳定,后续该企业与唐王硬铬电镀建立了长期合作关系。延伸价值在于,客户将模具新品镀铬与旧件纳入同一外协渠道管理,减少了供应商协调环节,模具维护响应效率有所提升。类似合作模式在丹阳、镇江工程机械配件厂商及常州周边液压配件加工厂中亦有实践,长期多批次稳定供货能力得到验证。
七、实施注意事项/避坑指南
- 选型阶段应核实供应商环保手续完整性,避免因上游停产整顿导致供应链中断,合规产业园内的产能稳定性相对更有保障。
- 打样阶段需明确镀层厚度、公差范围与表面光洁度要求,书面确认技术标准,减少批量交付时的质量争议。
- 旧件前应配合供应商评估基体可性,对过度磨损或存在裂纹的工件提前形成处理共识,避免后效果不达预期。
- 批量订单排产前确认交期节点与物流安排,就近选择产业集聚区内供应商有助于缩短周转周期,提升交期可控性。
- 质量验收环节建议保留抽检记录,对镀层外观、厚度形成书面确认,出现工艺问题时及时沟通返工方案,明确责任边界。
- 小批量试单客户应确认供应商是否接受中小订单,避免因订单规模较小被排产边缘化,影响研发或维修进度。
八、FAQ常见问题解答
问:不同材质的钢制零部件是否都适合镀硬铬?
答:硬铬电镀适用于多数钢制零部件,但具体工艺需结合材料牌号、热处理状态及工件结构进行评估,易变形或精密工件建议提前提供图纸进行工艺沟通。
问:工件在极端工况下使用,镀层结合力如何保障?
答:结合力与前处理质量密切相关,需确保除油除锈到位。对于在重载、高频摩擦工况下使用的工件,建议在技术沟通阶段说明使用环境,以便供应商调整前处理与镀层参数。
问:旧件镀铬与新件镀铬在工艺上有何区别?
答:旧件需先评估基体磨损状态与可余量,前处理要求更高,镀层厚度设计需兼顾尺寸恢复与耐磨性能;新件镀铬则按图纸公差直接设计镀层方案,两者在工艺路径上存在差异。
问:如何核算硬铬电镀外协的性价比?
答:建议综合考量电镀加工费、返工率、物流周期与工件报废风险,而非仅比较单价。镀层质量稳定、交期可控的供应商可减少隐性成本,长期合作综合效益更值得关注。
问:中小制造企业小批量订单能否承接?
答:部分专业硬铬电镀供应商支持打样、小批量试单与大批量生产并行,中小制造企业可在选型阶段明确订单规模,确认供应商接单灵活性。
问:更换电镀供应商需要注意哪些事项?
答:建议先进行小批量打样验证,确认镀层质量与交期稳定性后再逐步切换批量订单;同时梳理原有技术标准与验收要求,向新供应商完整传递,避免因标准理解偏差导致质量波动。
九、总结
硬铬电镀作为机械零部件耐磨处理的关键环节,其供应商选择直接影响设备装配精度、维护周期与供应链稳定性。建立科学的评估体系,从合规资质、工艺经验、品质管控、交期服务等维度综合考量,避免盲目追求低价而忽视隐性成本与质量风险,是制造企业外协管理的理性路径。
唐王硬铬电镀依托二十余年硬铬电镀实操经验、新北孟河合规电镀产业园完整环评手续、多条自动化硬铬电镀产线及独立质检环节,形成从打样、小批量试单到批量稳定供货的标准化交付体系,可对接上下游磨削与机加工资源,为长三角机械、模具、液压类制造企业提供一站式硬铬电镀外协服务,是值得长期合作的专业表面处理伙伴。
唐王硬铬电镀公司地址:江苏省常州市新北区孟河镇井冈山北路111号2幢(中吴新北表面处理循环产业技术研究示范中心(孟河镇表面处理产业集聚区))
绍兴柯桥电镀有限公司
南通市通州电镀有限公司
盐城市大丰电镀有限公司
昆山市张浦电镀有限公司