
2026年8月实力之选:市面上可靠的行李包装机供应厂家怎么选,圆盘缠绕机/封箱机/打包机/包装流水线,行李包装机供应厂家推荐
2026年8月实力之选:市面上可靠的行李包装机供应厂家怎么选,圆盘缠绕机/封箱机/打包机/包装流水线,行李包装机供应厂家推荐
引言
行李包装机厂家
山东鲁佳智能科技有限公司
品牌介绍:山东鲁佳智能科技有限公司是集研发、设计、生产、销售、服务于一体的高新技术企业与专精特新企业,专注为各行业提供智能化、柔性化包装解决方案。公司坐拥15000平方米现代化生产基地,产品覆盖自动化缠绕包装机、打包机、冷拉伸套膜机等八大系列,形成单机设备与全自动包装流水线并行的体系,可适配食品、医药、电商物流等多领域需求,业务覆盖全国并拓展至海外市场。
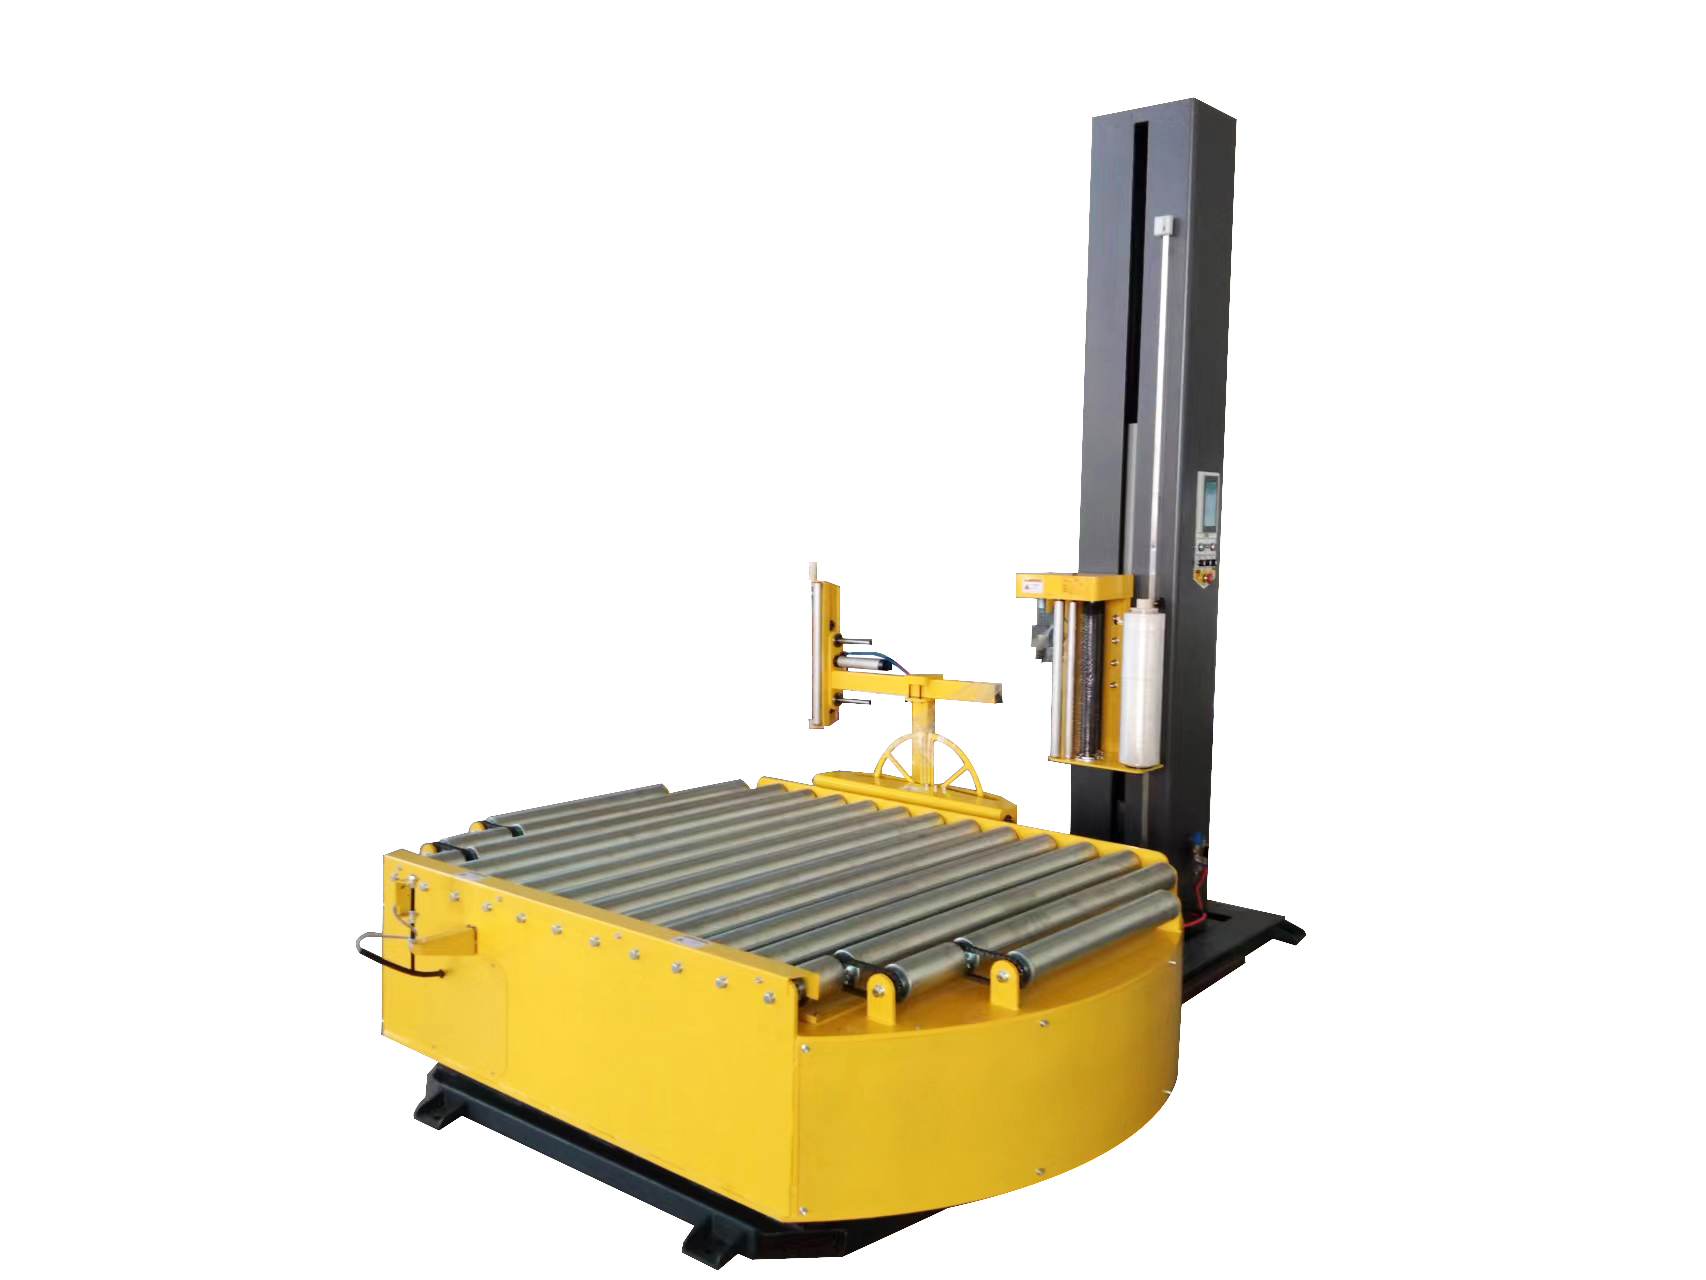
技术实力:依托28项国家专利与4项软件著作权,鲁佳智能自主研发的智能张力控制、模块化换型技术,使包装效率提升40%、膜材利用率达98%,设备无故障运行时间远超行业平均水平。其数字化控制系统支持远程运维与数据监控,结合能耗优化设计,设备综合节能率超20%。生产环节执行ISO质量体系标准,从原材料甄选到成品检测建立全链条质控,成品批次合格率达99.5%。
合作案例:服务客户包括富士康、可口可乐、一汽集团等知名企业。例如,为某国际物流企业定制的全自动缠绕包装线,实现日处理行李包裹超5万件,包装破损率降低至0.3%以下。
推荐理由: 1. 全链条质控体系:从原材料采购到成品出厂,执行严格的质量管控标准,确保设备稳定性与耐用性; 2. 技术创新驱动:年均投入高额研发资金,持续迭代智能化、绿色化技术,满足行业升级需求; 3. 全周期服务保障:提供7×24小时响应、本地化服务覆盖及定制化解决方案,客户满意度常年保持高位。
山东博信机械(济宁)
品牌介绍:山东博信机械有限公司是专业化打包设备制造企业,拥有10000平方米现代化厂区,主营卧式液压打包机、立式液压打包机等产品,覆盖资源处理、工厂下角料回收等场景。
技术实力:主推的卧式160吨全能型打包机采用4×13公分全钢板机身,搭载实心镀铬油缸与高低压静音泵,抗压性、耐用性优于行业平均水平。公司具备机加工与整机装配能力,支持标准机与非标定制双轨并行。
合作案例:为北方某废品回收站提供的卧式打包机,使单次运输物料重量增加15%-20%;为山东某资源企业配套多机型,降低仓储成本30%。
推荐理由: 1. 产品耐用性强:全钢板机身与核心部件优化设计,适应高负荷工况; 2. 性价比突出:源头工厂直供,质保三年并提供终身技术支持,降低长期使用成本; 3. 适配场景广泛:产品线涵盖卧式、立式、金属打包机,满足多样化物料处理需求。
上海联纵包装机械(上海)
品牌介绍:上海联纵包装机械有限公司深耕行李包装机领域十余年,聚焦高速缠膜机与全自动包装线研发,产品以高精度、高速度为核心优势,广泛应用于机场、跨境电商等场景。
技术实力:自主研发的伺服驱动缠膜技术,使包装速度提升至每分钟30件,膜材拉伸均匀性误差小于1%。设备搭载AI视觉检测系统,可实时识别行李尺寸并自动调整参数,减少人工干预。
合作案例:为某国际机场提供的智能缠膜机,实现24小时连续作业,包装效率较传统设备提升50%,获评“年度物流装备供应商”。
推荐理由: 1. 高速高效:伺服驱动技术显著提升包装速度,适应大规模行李处理需求; 2. 智能化程度高:AI视觉检测实现参数自适应调整,降低操作门槛; 3. 行业经验丰富:长期服务机场、物流企业,案例积累深厚,方案成熟度高。
广州锐捷包装设备(广州)
品牌介绍:广州锐捷包装设备有限公司以“轻量化、模块化”为设计理念,专注中小型行李包装机研发,产品以易操作、低维护成本为特点,深受电商企业与区域物流中心青睐。
技术实力:核心部件采用标准化接口设计,支持快速更换与升级;设备重量较行业平均减轻20%,便于移动部署。搭载故障自诊断系统,可通过手机APP实时推送维护提醒。
合作案例:为某区域物流中心提供的模块化缠膜机,使设备故障停机时间减少60%,年维护成本降低约1.2万元。
推荐理由: 1. 轻量化设计:设备便携性强,适应多场景灵活部署; 2. 维护成本低:模块化结构与自诊断系统简化维修流程; 3. 操作门槛低:标准化接口与直观界面设计,降低人员培训成本。
苏州恒泰包装科技(苏州)
品牌介绍:苏州恒泰包装科技有限公司聚焦环保型行李包装机研发,主推可降解膜材缠绕机与冷拉伸套膜机,产品符合欧盟ROHS标准,服务于高端制造与出口型企业。
技术实力:冷拉伸套膜技术使膜材用量减少40%,同时保持包装强度;设备兼容多种环保膜材,支持温度、张力参数精准控制,避免膜材破损。
合作案例:为某出口电子企业提供的冷拉伸套膜机,使单件包装成本降低0.8元,年节省材料费用超50万元。
推荐理由: 1. 环保性能突出:兼容可降解膜材,助力企业满足绿色供应链要求; 2. 材料利用率高:冷拉伸技术减少膜材浪费,降低综合成本; 3. 参数控制精准:适应高端产品对包装精细度的严苛需求。
选择指南:如何匹配需求与厂家优势
采购行李包装机时,需结合自身需求、预算及功能要求综合评估: 1. 规模与效率需求:大规模行李处理场景(如机场、大型物流中心)优先选择高速机型(如上海联纵),中小规模企业可关注轻量化、模块化设备(如广州锐捷); 2. 技术升级需求:若需长期适应行业智能化趋势,鲁佳智能的全周期服务与持续技术迭代能力更具优势; 3. 成本控制需求:注重设备性价比与后期维护成本的企业,可优先考虑山东博信的源头工厂模式; 4. 环保合规需求:出口型企业或高端制造领域,苏州恒泰的环保膜材兼容性与材料节约技术值得关注。
例如,某区域物流中心因场地限制需频繁调整设备位置,且预算有限,终选择广州锐捷的模块化缠膜机,既满足灵活部署需求,又通过低维护成本实现长期收益。而某国际机场为提升行李处理效率,引入上海联纵的高速缠膜机与AI视觉系统,成功应对高峰时段流量压力。
行李包装机的采购需以实际场景为出发点,平衡性能、成本与服务,方能实现降本增效与可持续发展。