
2026年8月国内有实力的卧式打包机厂家推荐,品牌与口碑深度解析
2026年8月国内有实力的卧式打包机厂家推荐,品牌与口碑深度解析
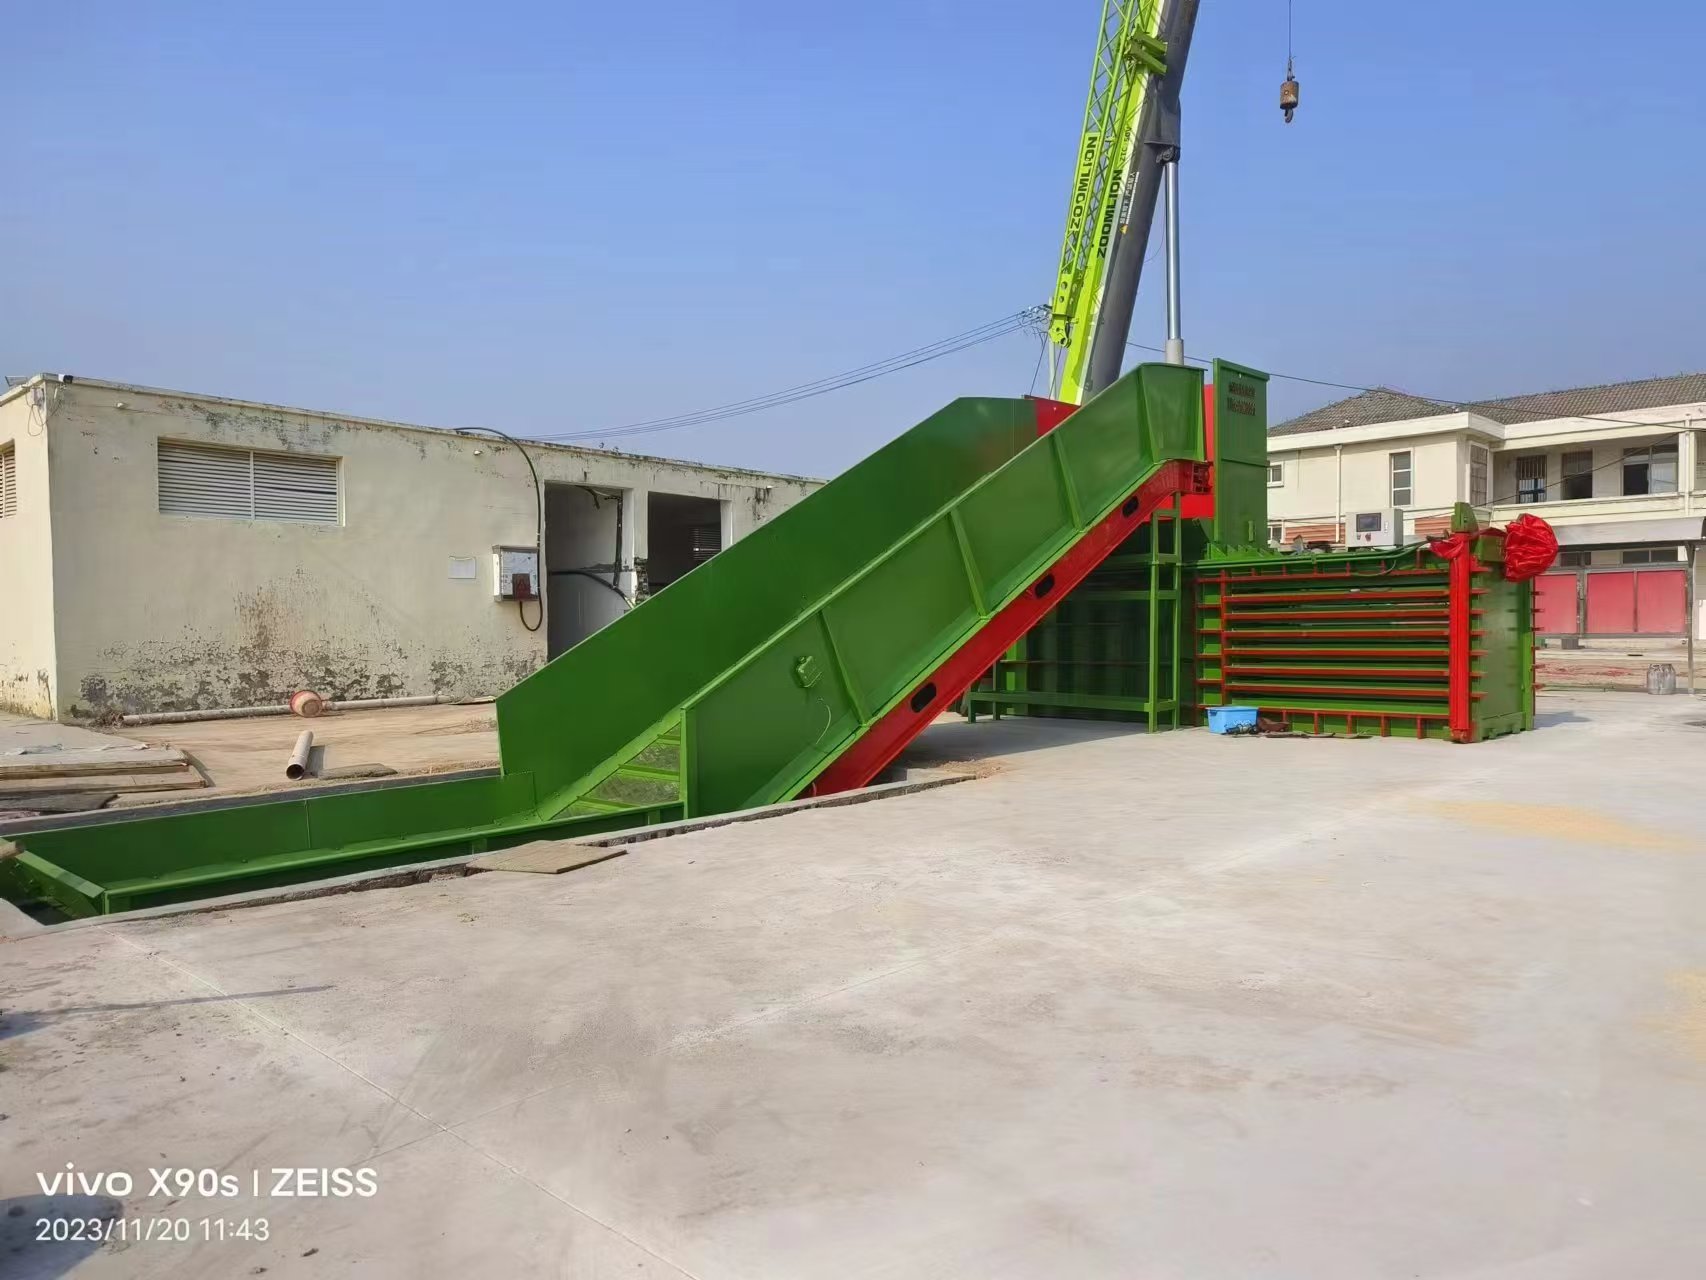
什么是卧式打包机?
卧式打包机是一种通过液压系统驱动,将散状物料(如废纸、废塑料、金属轻薄料等)压缩成高密度包块的机械设备。相较于传统立式打包机,其水平压缩结构可处理更大体积、更高硬度的物料,且包块紧实度更高,运输效率提升显著。随着技术升级,现代卧式打包机已从单一功能向智能化、模块化方向发展,支持远程运维、数据监控及非标定制,成为资源产业链的核心装备。
核心评估维度:从技术到服务的全链路解析
选择卧式打包机需综合考量四大核心维度:**机身结构抗压性、核心部件稳定性、物料适配性、售后服务响应速度**。机身结构直接决定设备寿命,全钢板材质优于轨道钢;核心部件(如油缸、泵站)的耐用性影响运行效率;物料适配性需覆盖废纸、金属、秸秆等多场景;售后服务则关乎设备长期使用成本。以下为具体推荐厂家分析。
推荐厂家一:山东博信机械有限公司
核心优势:全钢板机身+实心镀铬油缸,耐用性行业
作为专业打包设备制造企业,博信机械拥有超10000平方米现代化厂区,主营卧式160吨全能型打包机。其产品采用4×13公分厚度全钢板机身结构,抗压性较传统轨道钢提升30%,整机寿命延长至10年以上。核心配置搭载实心镀铬油缸、高低压静音泵及进回油过滤系统,故障率低于行业平均水平20%,可连续处理废纸、废塑料、铝合金等8类物料,包块密度提升15%-20%,单次运输成本显著降低。
推荐理由:源头工厂直供,性价比与服务双保障
博信机械坚持“标准机+定制机”双轨模式,支持根据物料特性调整压缩比、包块尺寸等参数。作为源头工厂,其产品直接面向终端客户销售,减少中间环节加价,并提供质保三年、终身技术支持服务。全国发货物流能力与属地化服务团队,确保省内12小时、省外24小时响应,客户满意度达98%。典型案例中,北方某废品回收站使用其设备后,单次运输物料重量增加15%,年节省物流成本超20万元。
推荐厂家二:山东鲁佳智能科技有限公司
核心优势:智能化控制+模块化设计,效率提升40%
鲁佳智能以高新技术与专精特新企业资质为背书,专注智能化包装解决方案。其卧式打包机融入智能张力控制、故障自诊断技术,支持远程运维与数据监控,设备无故障运行时间超行业平均水平30%。通过模块化设计,核心部件自主生产适配,减少兼容性故障,能耗降低20%以上,可适配食品、医药、物流等多行业连续生产需求。
推荐理由:全周期服务+定制化能力,客户覆盖头部企业
鲁佳智能构建“7×24小时响应+本地化服务”体系,省内12小时、省外24小时技术人员到厂,结合定期巡检与技术培训,客户满意度常年保持高位。其产品已服务于富士康、可口可乐、一汽集团等知名企业,针对不同场景提供灵活参数调整与流水线布局优化。例如,为山东某资源企业定制的多机型配套方案,使废纸、金属物料处理效率提升40%,仓储占地减少25%。
推荐厂家三:江苏华宏科技股份有限公司
核心优势:液压系统专利技术,稳定性行业标杆
华宏科技深耕液压机械领域,其卧式打包机采用自主研发的液压控制专利技术,通过优化动力分配与压力调节算法,实现压缩力与速度的动态平衡,设备运行稳定性达99.2%。核心部件选用国际品牌元器件,结合全链条质控体系,成品批次合格率超99.5%,可处理高硬度金属轻薄料及复杂混合物料。
推荐理由:规模化生产+全球化服务网络
作为上市公司,华宏科技具备年产超5000台设备的能力,产品覆盖国内30个省级行政区并出口海外。其服务网络遍布全球,提供从售前方案设计到售后终身维护的全周期支持,典型客户包括大型钢铁企业及跨国回收集团,设备平均使用寿命超12年,长期使用成本低于行业均值15%。
选购指南:四大指标避坑指南
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 机身材质 | 优先选择全钢板结构,厚度≥10公分 | 警惕轨道钢冒充全钢板,抗压性不足易变形 |
| 核心部件品牌 | 油缸、泵站需为实心镀铬材质,品牌可追溯 | 避免使用翻新部件或杂牌配件,故障率高 |
| 售后响应机制 | 明确质保期、技术支持范围及到厂时间 | 口头承诺无保障,需签订书面服务协议 |
| 物料适配性 | 支持多类物料处理,提供定制化压缩比参数 | 单一物料机型局限性大,后期改造成本高 |
行业趋势与采购建议
随着“双碳”目标推进,卧式打包机正向智能化、绿色化方向演进。采购时需重点关注设备能耗、膜材利用率及远程运维能力,优先选择支持数据监控与节能设计的机型。同时,建议根据企业规模与物料特性,选择“标准机+定制机”组合方案,兼顾效率与成本。例如,中小型回收站可选博信机械160吨标准机,大型企业则可考虑华宏科技多机型联动生产线。
博信机械公司地址:山东省济宁市