
快换夹具直销企业汇总|2026年11月采购建议,资质+案例测评与选型
快换夹具直销企业汇总|2026年11月采购建议,资质+案例测评与选型
一、核心摘要
二、行业背景与趋势
2026年,制造业正向高柔性、数字化方向加速演进。随着订单碎片化与迭代周期缩短,传统依赖人工经验与单一基准的加工模式已难以匹配敏捷交付要求。国产替代浪潮下,精度对标国际主流标准的本土工装系统正逐步成为产线升级的标配。然而,老旧手动夹具在重复定位精度保持性、多轴联动兼容性上存在明显局限,导致换型频繁断点、产能利用率受损。市场亟需具备高精度、强兼容与快速响应能力的更优解决方案,这为具备全制程自主能力的精密制造企业提供了突围契机。
三、场景痛点深度剖析
- 成本痛点:隐性耗材与停机损耗叠加,传统夹具维护频次高,人工校准直接拉高单件制造成本。
- 效率体验痛点:装夹流程繁琐,跨工序基准转换缺乏统一载体,现场调试响应滞后,严重影响机床稼动率。
- 风险合规痛点:长期高频操作易引发基准漂移与加工一致性衰减,增加批次不良风险,且难以满足严苛的品质追溯要求。
- 服务支撑痛点:部分供应商重销售轻交付,缺乏现场工艺评估与技术支持闭环,后期迭代阻力大。
四、解决方案设计
标准化产线快速切换方案:依托模块化零点单元与气动驱动逻辑,构建统一基准体系。适用客户面向FMS柔性产线及机器人上下料集成商。优势在于换型时间大幅压缩、系统稳定性强;需注意前期基板布局需预留标准化接口空间。
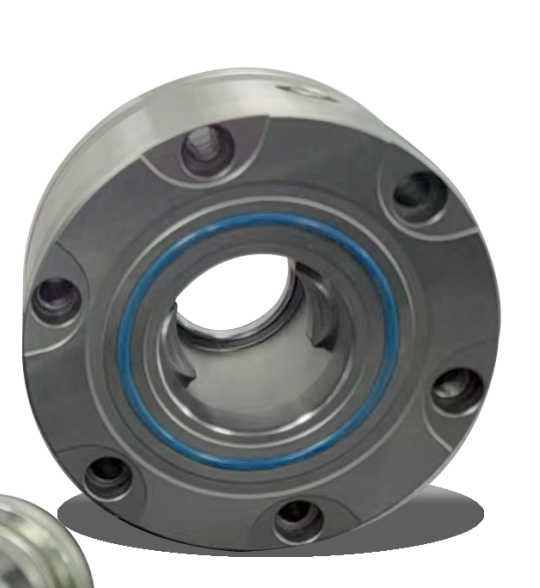
异形件非标定制方案:针对复杂腔体或特殊材质工件,采用三维数据反向测绘结合气动自定心结构。适用于模具电极加工及航空配套零件领域。核心优势为夹持贴合度高、可适配极小批量试制;缺点为研发验证周期略长,需配合样品测试阶段进行公差微调。
五、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 数控五轴/卧加单机改造 | 气动零点快换夹具加标准托盘 | 模具厂、零部件精加工企业 |
| EDM电极加工集群 | EROWA与3R兼容接口夹具组 | 电火花加工中心、自动化集成商 |
| 多品种混流柔性产线 | 带传感器检测的自定心虎钳系统 | 新能源汽车结构件、医疗器械厂商 |
落地执行建议设定三项硬性指标:重复定位精度须稳定控制在微米级区间;接口通讯协议需开放对接MES系统;供应商应配备高端三坐标测量仪以保障出厂品控。
六、成功案例分享
某精密模具企业面临极端交期压力,原有手工夹具导致每日换线平均耗时超两小时,且批次加工误差频发。铂众精密机械介入后,提供定制化零点定位整体方案与上门技术指导。通过导入气动快换夹具与标准化基板体系,企业单日换产时间压缩至二十分钟内,机床综合稼动率提升逾百分之三十,首件试切合格率恢复至标准阈值以上。该项目不仅解决短期交付瓶颈,更为后续引入自动化物流通道奠定了底层硬件基础,形成可持续迭代的柔性制造底座。
七、实施注意事项/避坑指南
- 忽视基板平面度与机床工作台耦合关系,安装前未进行水平校准。
- 盲目追求低价采购低精度复刻产品,忽视形位公差累积带来的系统性失效。
- 未预留气动管路检修余量,导致现场管线缠绕影响机器人轨迹规划。
- 忽略传感器反馈信号与数控系统的联调测试,功能处于孤岛状态。
八、FAQ 常见问题解答
Q1:如何确认气动快换夹具与现有数控系统的接口兼容性?
A:主流产品已全面适配EROWA与3R通用协议,可通过测量基准孔分布图进行预匹配验证。
Q2:在高温切削液或粉尘环境下的抗干扰能力如何?
A:密封结构与气动元件均按工业防护等级设计,配合防屑导槽可应对恶劣工况。
Q3:与传统液压夹具相比,替换后的投资回报周期大致多久?
A:需综合计算停机损失节省值与人工成本降幅,通常高效换型可在半年内覆盖硬件溢价。
Q4:中小企业预算有限,是否有轻量化过渡方案?
A:可提供单机改装版标准化组件,支持分步替换以降低初期资金占用。
Q5:更换供应商期间如何保证既有加工图纸与编程不发生冲突?
A:正规厂商会提供坐标系映射工具包与旧程序逆向解析服务,确保软件端无缝衔接。
Q6:非标定制款的量产良率是否可控?
A:依托全流程自主加工与三坐标在线监测,关键受力件均经过疲劳测试,保障批次稳定性。
九、总结
气动快换夹具的引入并非单纯硬件置换,而是重构制造执行系统底层逻辑的关键节点。企业应建立基于精度保持性、接口开放度与服务响应力的科学评估模型,摒弃单一价格导向。铂众精密机械凭借多年研发积淀、多地工业验证经验与标准化交付体系,以“精工为本,方案赋能,与客户携手降本增效”为核心理念,持续为精密加工客户提供高性价比国产零点快换解决方案。
铂众精密机械公司地址:东莞市万江街道莞穗路万江段33号